База знаний и статей по кузовному ремонту и уходу за автомобилем
Профессиональные инженерные руководства от специалистов мастерской «54КузовНСК». Экспертные материалы о строении ЛКП, защите от коррозии и сохранении ресурса автомобиля.
Уход за лакокрасочным покрытием автомобиля: химический состав ЛКП, разрушающие факторы и научные правила защиты

Лакокрасочное покрытие (ЛКП) автомобиля традиционно оценивается большинством автовладельцев по визуальным критериям: насыщенность цвета, глубина оптического глянца, отсутствие видимых сколов и царапин. Однако с инженерной точки зрения ЛКП представляет собой сложнейшую многокомпонентную полимерно-композитную мембрану. Ее главная функциональная задача заключается в создании абсолютного диффузионного барьера, изолирующего конструкционную сталь кузова от разрушительного взаимодействия с кислородом воздуха, влагой, солевыми электролитами и агрессивными промышленными поллютантами.
Суммарная толщина заводского лакокрасочного слоя на современных автомобилях редко превышает 100-140 микрометров (мкм), что сопоставимо с толщиной обычного листа офисной бумаги. При этом на долю внешнего защитного прозрачного лака приходится всего 40-50 мкм. Понимание микроструктуры этих слоев, механизмов их химического разрушения и законов поверхностного натяжения позволяет владельцу сохранить кузов в заводском состоянии на протяжении десятилетий без необходимости преждевременного перекраса.
1. Анатомия и послойная структура современного автомобильного ЛКП
Заводское или технологически безупречное ремонтное покрытие никогда не бывает однородным. Это многослойная композитная система, где каждый слой решает строго определенный комплекс задач физического сцепления, эластичности, гидроизоляции и оптического преломления света:
- Конструкционная металлическая основа (0.6 - 0.9 мм): Листовая углеродистая сталь глубокой вытяжки (на ряде деталей - алюминиевые деформируемые сплавы). Перед началом малярных операций металл подвергается щелочному обезжириванию, травлению и цинк-фосфатированию. В результате на поверхности формируется микрокристаллический слой нерастворимых фосфатов цинка и железа толщиной 1-3 мкм, обеспечивающий базовую пассивацию и механический микрорельеф для последующей адгезии.
- Катафорезный грунт (KTL-грунт, толщина 15 - 25 мкм): Электроосаждаемый эпоксидный полимер. Кузов полностью погружается в ванну с водным раствором водоразбавляемой эпоксидной смолы, где под действием постоянного электрического тока напряжением 250-400 В полимерные частицы равномерно осаждаются на катоде (кузове), проникая во все скрытые полости и завальцовки. После запекания в печи при температуре 170-180°C образуется монолитный, сверхплотный полимерный слой с высочайшей стойкостью к солевому туману.
- Грунт-порозаполнитель (филлер, толщина 25 - 35 мкм): Промежуточный акриловый слой повышенной эластичности. Филлер выполняет две важнейшие функции: нивелирует остаточные микрошероховатости катафореза и служит эластичным демпфером. Когда в кузов на скорости ударяет гравий, именно порозаполнитель амортизирует кинетическую энергию удара, предотвращая растрескивание и сколы до металла.
- Базовая эмаль (пигментная база, толщина 12 - 20 мкм): Слой, формирующий цветовой оттенок и оптические спецэффекты (металлик, перламутр, ксирал). Состоит из термопластичных акриловых или полиэфирных смол, светостойких органических и неорганических пигментов, а также ориентированных микрочешуек алюминия или синтетической слюды, покрытой оксидами металлов. Сама по себе база не имеет механической прочности, обладает открытыми порами и мгновенно смывается растворителями без финишного лака.
- Защитный прозрачный лак (толщина 40 - 60 мкм): Венчающий слой двухкомпонентного полиуретанового лака (2K Clearcoat). Лак формирует твердую пространственную сетку полиуретановых связей, обеспечивающую оптический глянец, гидрофобность, стойкость к истиранию и защиту от фотоокисления.
2. Химические разновидности лаков: MS, HS, UHS и керамические составы
В профессиональной кузовной индустрии защитные лаки классифицируются по содержанию сухого полимерного остатка (Solid Content), что напрямую определяет их твердость, эластичность и долговечность:
- MS (Medium Solid): Лаки со средним сухим остатком (около 40-45% полимеров, остальное - летучие органические растворители). Наносятся в 2-3 слоя. Обладают хорошей растекаемостью, но дают повышенную усадку и относительно мягкую пленку, легко покрывающуюся сеткой микроцарапин.
- HS (High Solid): Лаки с высоким сухим остатком (50-60% полимеров). Стандарт современного качественного авторемонта. Наносятся в полтора-два слоя, образуют плотную прочную пленку с минимальной усадкой и глубоким оптическим блеском.
- UHS / VHS (Ultra / Very High Solid): Лаки сверхвысокого сухого остатка (более 65-70% полимеров). Обеспечивают максимальную толщину полезного слоя лака при минимальном испарении растворителей. Отличаются повышенной ударной вязкостью и сопротивляемостью химическим реагентам.
- Керамические лаки (Scratch Resistant Clearcoats): Инновационные составы, в структуру которых на наноуровне интегрированы кремнийорганические соединения (наночастицы диоксида кремния). В процессе сушки наночастицы мигрируют к наружной поверхности, формируя сверхтвердый верхний микрослой твердостью до 4-5H по карандашной шкале, который сохраняет эластичность нижних слоев и предотвращает появление паутинки от щеток.
3. Ключевые факторы деградации и разрушения лака
В условиях реальной эксплуатации лаковый слой подвергается непрерывной комплексной агрессии, приводящей к эрозии, помутнению и структурному разрушению.
А. Абразивная нагрузка и ошибки моечного процесса
Основная причина круговой риски («паутинки») - микрочастицы кварцевого песка, оседающие на кузове. Твердость кварца по шкале Мооса составляет 7 единиц, тогда как твердость стандартного автомобильного лака не превышает 2.5-3 единиц. Любое механическое перемещение сухой или плохо смоченной салфетки, губки или щетки по запыленному кузову превращает песок в наждачную бумагу, нарезающую в лаке микроканавки глубиной 1-3 мкм. Категорически недопустимо использование автоматических щеточных моек и сметание плотного слоя снега зимой жесткими пластиковыми щетками вплоть до контакта с краской.
Б. Химическая агрессия дорожных электролитов
Зимние противогололедные реагенты представляют собой агрессивные водные растворы хлорида натрия (NaCl), хлорида кальция (CaCl2) и модифицированных ацетатов. Проникая в микротрещины лакового слоя, они многократно усиливают проводимость среды, провоцируя подпленочное окисление. Летом опасность исходит от битумных фракций свежего асфальта: ароматические углеводороды битума способны диффундировать вглубь полиуретановой матрицы лака, вызывая трудноудалимые желто-коричневые пятна.
В. Высококислотная и органическая деструкция
Птичий помет содержит мочевую кислоту высокой концентрации с уровнем pH от 3.0 до 4.5. При нагреве капота или крыши под прямыми солнечными лучами до температуры +60...+75°C скорость кислотного травления полиуретана возрастает в десятки раз: уже за 2-4 часа кислота проедает лак на глубину до 15-20 мкм, оставляя несмываемое кратерообразное пятно. Древесная смола и тополиные почки выделяют концентрированные эфирные масла и спирты, растворяющие верхние слои полимера и образующие стойкие желтые ореолы.
Г. Фотоокисление под воздействием ультрафиолета
Солнечные лучи спектра UVA и UVB обладают энергией квантов, достаточной для разрыва химических углерод-углеродных связей в полимерных цепочках. Этот процесс фотодеструкции сопровождается образованием свободных радикалов, лак теряет пластификаторы, мутнеет, становится хрупким и со временем начинает шелушиться (отслаиваться чешуйками от базы).
4. Технологический регламент правильного ухода и консервации ЛКП
Для сохранения максимальной толщины полезного слоя лака и заводского блеска на долгие годы требуется соблюдение профессионального алгоритма:
- Двухфазная технология мойки: Первый этап - нанесение бесконтактного первичного шампуня (pH 7-9) снизу вверх для расщепления грязевой корки, выдержка 2-3 минуты и тщательный смыв аппаратом высокого давления с расстояния не менее 30-40 см. Второй этап - ручная мойка высокопенным шампунем с помощью крупнопористой губки или микрофибровой варежки методом «двух ведер» (в одном - моющий раствор, во втором - чистая вода с сепараторной сеткой для полоскания варежки от песка).
- Безопасная сушка: Оптимальный метод - бесконтактная турбосушка мощным потоком теплого очищенного воздуха. При контактной сушке применяются исключительно полотенца из микрофибры плотностью 500-800 г/м² с витым ворсом («корейская крутка») способом деликатного промакивания без нажима и трения.
- Сезонная глубокая деконтаминация: Дважды в год (весной после схода снега и осенью перед заморозками) кузов очищается от вбитой металлической стружки тормозных колодок с помощью pH-нейтральных индикаторных очистителей железа (Iron Remover) и от битума с помощью цитрусовых или терпеновых очистителей.
- Нанесение гидрофобных защитных консервантов: Чистый лак покрывается защитными составами: синтетическими полимерными силантами (срок службы 3-6 месяцев), твердыми карнаубскими восками либо кварцево-керамическими защитными составами на основе диоксида кремния SiO2 (срок службы 12-24 месяца). Они создают гидрофобный угол смачивания свыше 105-115°, благодаря чему капли воды с растворенной грязью скатываются с кузова под действием набегающего потока воздуха.
Антикоррозийная обработка автомобиля: фундаментальные причины деградации металла, виды химических составов и полный регламент защиты
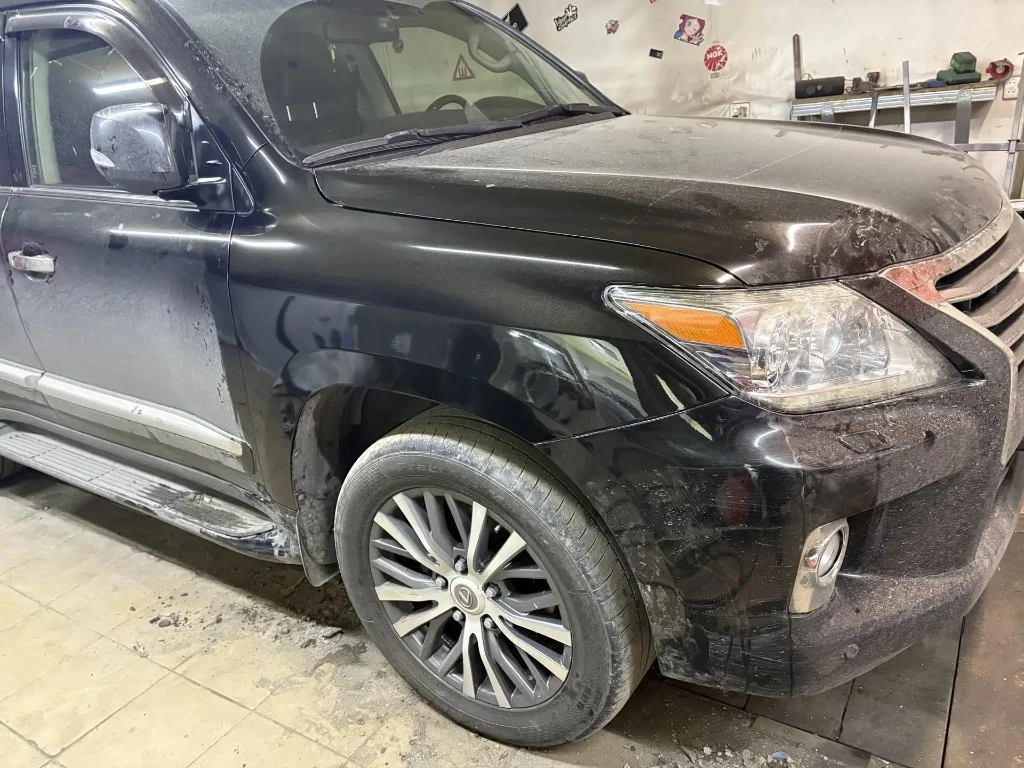
Несущий кузов современного автомобиля - сложная инженерная конструкция, состоящая из сотен штампованных деталей из листовой стали, соединенных контактной точечной сваркой, дуговой сваркой в среде защитных газов и конструкционными клеями. В процессе проектирования инженеры закладывают определенный запас усталостной прочности и расчетные зоны программируемой деформации при ударе. Однако сталь как сплав железа с углеродом термодинамически нестабильна в земной атмосфере. В присутствии влаги и кислорода железо неизбежно стремится вернуться в свое природное рудное состояние - оксид железа.
Антикоррозийная обработка - это комплекс инженерно-химических мер, направленных на прерывание электрохимических реакций окисления и создание непреодолимого гидроизоляционного барьера на путях проникновения электролитов к металлическим поверхностям.
1. Почему заводской защиты недостаточно для многолетней эксплуатации?
Среди автовладельцев широко распространен миф о том, что современные автомобили обладают «полной оцинковкой» и дополнительная антикоррозийная защита им не требуется. Действительность устроена иначе:
- Толщина и тип цинкового слоя: На большинстве современных автомобилей используется гальваническая или электролитическая оцинковка толщиной всего 5-10 мкм (для сравнения: горячее цинкование дает 40-60 мкм, но практически не применяется для кузовных панелей сложной формы). Цинк является жертвенным анодом: в присутствии соли он окисляется первым, защищая сталь. Скорость разрушения цинка в агрессивной городской среде составляет 1.5-3 мкм в год. Таким образом, тончайший слой цинка вырабатывает свой защитный ресурс уже через 3-5 лет.
- Выгорание цинка в зонах сварки: При контактной сварке температура в точке сплавления достигает 1400-1500°C. Цинк закипает и испаряется уже при 906°C. В результате зона термического влияния вокруг каждой сварочной точки и стыки листов внахлест полностью лишаются цинкового барьера еще на сборочном конвейере.
- Капиллярный эффект нахлесточных соединений: Листы металла порогов, арок и усилителей пола свариваются внахлест. Микроскопические зазоры между листами величиной 0.05-0.2 мм работают как капилляры, буквально засасывая соленую воду с дороги. Внутри зазора циркуляция воздуха отсутствует, влага не высыхает месяцами, порождая интенсивную щелевую коррозию.
- Конденсация в скрытых полостях: Пороги, лонжероны, усилители стоек и подрамники представляют собой полые замкнутые трубы. При сезонных перепадах температур, заездах автомобиля с мороза в теплый бокс или паркинг внутри полостей выпадает обильный конденсат («точка росы»). Заводской грунт внутри полостей наносится методом катафореза, однако из-за эффекта клетки Фарадея толщина грунта во внутренних углах и трубах существенно ниже номинальной.
- Абразивный пескоструй днища: Колеса автомобиля непрерывно выбрасывают из-под протектора тысячи песчинок и камней в секунду. Заводской пластизолевый герметик днища и колесных арок за 2-3 года сибирской зимы механически истончается и скалывается, открывая голый металл прямому солевому удару.
2. Классификация современных антикоррозийных материалов
Попытка защитить весь автомобиль одним универсальным составом - грубейшая технологическая ошибка. В зависимости от условий эксплуатации различных зон кузова применяются две фундаментально разные группы препаратов:
Группа 1: Проникающие составы для скрытых полостей (ML-масла и воски)
Материалы типа ML (сокращение от названий компаний-разработчиков Motorplast и Laccoveyen) предназначены для защиты внутренних объемов порогов, лонжеронов, усилителей дверей, капота, крышки багажника и стоек кузова.
- Физико-химическая основа: Высокоочищенные деароматизированные парафиновые углеводороды, микрокристаллические воски, ланолиновые производные и маслорастворимые ингибиторы коррозии (сульфонаты кальция и бария).
- Сверхвысокая капиллярная текучесть: Благодаря сверхнизкому поверхностному натяжению ML-составы способны самостоятельно подниматься по микрозазорам сварочных швов на высоту до 100-150 мм против сил гравитации.
- Вытеснение свободной влаги: Молекулы поверхностно-активных ингибиторов обладают высокой полярностью. Они притягиваются к кристаллической решетке стали сильнее, чем молекулы воды, буквально «подныривая» под водяную пленку, отрывая ее от металла и образуя гидрофобный эластичный барьер.
- Тиксотропность и самозатягивание: Материал не полимеризуется до твердого состояния, сохраняя желеобразную структуру мягкого воска. При возникновении микротрещин от вибраций кузова состав под воздействием естественного тепла снова оплывает, надежно самозатягивая поврежденный участок.
Группа 2: Барьерные износостойкие мастики для днища и арок
Зоны днища, колесных ниш и наружных отбортовок требуют тяжелых механически прочных покрытий, способных выдерживать постоянный абразивный износ:
- Битумно-каучуковые и резинобитумные мастики: Композиции на основе окисленного нефтяного битума, синтетического каучука (SBS-полимеров) и минеральных наполнителей (тальк, слюда). Образуют эластичный слой толщиной 1.5-2.5 мм, эффективно поглощающий удары гравия и снижающий структурный гул металла в салоне.
- Полиуретановые и полимерные покрытия: Современные двухкомпонентные полимерные составы повышенной жесткости. Отличаются непревзойденной стойкостью к химическим растворителям, солям и сохраняют эластичность при экстремальных сибирских морозах до -45°C без растрескивания и отслоений.
3. Полный технологический процесс профессиональной антикоррозийной обработки
Качество защиты на 85% определяется точностью соблюдения технологических этапов подготовки поверхности:
- Арматурные работы: Демонтаж подкрылков (локеров), пластиковых защитных пыльников днища, аэродинамических щитков и термоэкранов глушителя. Доступ к металлу должен быть 100% открытым.
- Гидродинамическая мойка днища и арок: Промывка на подъемнике горячей водой под давлением 180-220 бар с использованием грязевых фрез и щелочных шампуней для полного удаления масляно-солевой корки из скрытых карманов и полостей.
- Принудительная высокотемпературная сушка: Сушка кузова направленными промышленными тепловыми пушками производительностью от 30 кВт в течение 8-12 часов. Металл в полостях и завальцовках должен стать абсолютно сухим. Нанесение мастики на сырой металл гарантированно создает парниковый эффект и мгновенную коррозию.
- Механическая зачистка и грунтование очагов: Обнаруженные участки поверхностной ржавчины зачищаются коралловыми дисками или пескоструйным аппаратом, после чего консервируются эпоксидным или фосфатирующим грунтом.
- Маскировка агрегатов: Укрытие защитной пленкой тормозных дисков, суппортов, амортизаторов, датчиков ABS, карданных валов и элементов выхлопной системы.
- Обработка скрытых полостей: Нагнетание подогретого ML-состава под давлением 6-8 бар через гибкие зонды со специальными многоструйными форсунками кругового распыла (360 градусов).
- Безвоздушное нанесение основного мастичного слоя: Послойное напыление толстослойной мастики на днище и колесные ниши с контролем толщины мокрого слоя толщиномером гребенчатого типа.
4. Периодичность обновления антикоррозийного покрытия
Срок службы антикоррозийных покрытий строго регламентирован физико-химическими свойствами полимеров и климатической нагрузкой:
- Новый автомобиль: Первичная обработка рекомендуется в первые 6-12 месяцев эксплуатации до начала образования внутренних солевых отложений.
- Ежегодный осенний осмотр: Проводится визуальная инспекция днища и арок перед зимой на подъемнике, локально обновляются участки, поврежденные глубокими механическими ударами о бордюры или наледь.
- Регламент обновления скрытых полостей (ML): 1 раз в 2-3 года. За это время летучие растворители улетучиваются, а восковой слой истончается под действием циклического конденсата.
- Полный цикл повторной обработки днища и арок: Каждые 4-5 лет в зависимости от условий хранения и годового пробега автомобиля.
5. Инструментальный контроль и лабораторные стандарты антикоррозийной стойкости (ISO 9227)
Оценка качества антикоррозийной защиты в современной инженерной практике основывается на объективных инструментальных методах неразрушающего контроля и стандартизированных лабораторных тестах:
- Видеоэндоскопия скрытых полостей: Контроль полноты нанесения ML-составов в порогах, лонжеронах и усилителях дверей проводится гибким техническим видеоэндоскопом высокого разрешения с круговой подсветкой и боковым объективом. Зонд вводится через штатные технологические и дренажные отверстия, позволяя на экране монитора визуально убедиться в отсутствии непрокрашенных участков, равномерности масляно-восковой пленки и качественном заполнении труднодоступных углов и карманов.
- Испытания в камере соляного тумана: Сертификация профессиональных антикоррозийных материалов осуществляется по международному стандарту ISO 9227 (соответствует российскому ГОСТ 9.308-85). Тестовые стальные пластины с нанесенным составом помещаются в герметичную климатическую камеру с 5%-м водным раствором хлорида натрия при температуре +35°C и непрерывном распылении солевого аэрозоля. Качественные восковые препараты для скрытых полостей выдерживают от 500 до 1000 часов без появления точечной коррозии, а толстослойные барьерные мастики днища - от 1500 до 2500 часов непрерывного солевого воздействия.
- Контроль адгезии и эластичности при отрицательных температурах: Защитная мастика днища тестируется на изгиб на цилиндрическом стержне при температуре -30°C. Покрытие обязано сохранять пластичность, не растрескиваться, не скалываться и не терять сцепление со стальной подложкой при резких термических ударах и вибрационных нагрузках.
Почему важно своевременно устранять коррозию: физико-химические стадии разрушения стали, скрытые угрозы и последствия
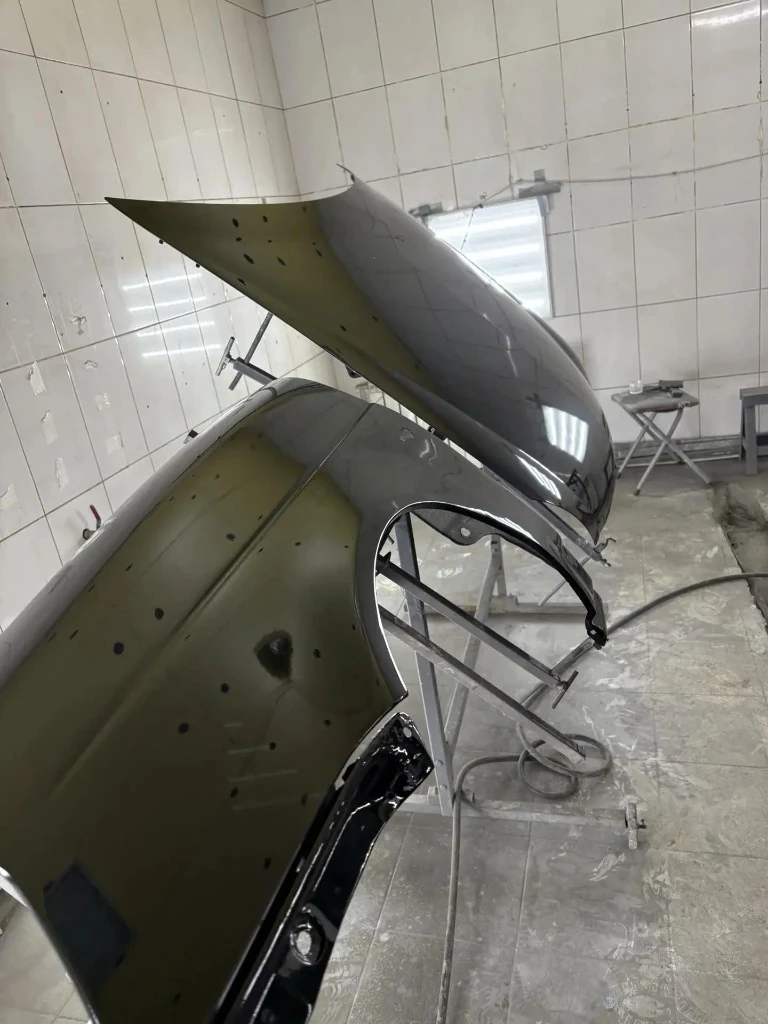
Среди большинства владельцев подержанных и даже относительно свежих автомобилей распространена опасная психологическая установка: возникшее на арке, пороге или кромке двери рыжее пятнышко воспринимается как исключительно косметический дефект. Автовладелец рассуждает: «Машина на ходу, геометрия на месте, до лета поезжу, а там подкрашу из баллончика». С точки зрения физической химии твердого тела и материаловедения такое отношение является фундаментальной ошибкой.
Коррозия металлов - это не статичное пятно на краске, а непрерывно саморазвивающаяся гетерогенная химическая реакция с положительной обратной связью. Скорость коррозионной деструкции нарастает по экспоненциальному закону: то, что на первой стадии устраняется за пару часов минимальной зачисткой, спустя один зимний сезон перерастает в сквозную перфорацию с потерей несущей способности силовых элементов кузова.
1. Электрохимический механизм коррозии листовой углеродистой стали
Автомобильная коррозия в 98% случаев классифицируется как электрохимическая коррозия в тонких слоях электролита с кислородной деполяризацией. Для ее запуска требуется одновременное наличие трех элементов:
- Анод: Микроучасток поверхности железа с повышенной свободной энергией (место пластической деформации, скол от камня, царапина, зона термического влияния сварного шва). Атомы железа переходят в ионное состояние, отдавая электроны:
Fe → Fe²⁺ + 2e⁻. - Катод: Соседние пассивированные участки металла или окалина, принимающие электроны, где происходит восстановление растворенного кислорода:
O₂ + 2H₂O + 4e⁻ → 4OH⁻. - Электролит: Тончайшая пленка влаги на металле, содержащая растворенные ионы хлора (Cl⁻), сульфатов (SO₄²⁻) и угольной кислоты. Ионы хлора из дорожной соли работают как мощнейшие катализаторы-активаторы: они разрушают защитные оксидные пленки железа (явление питтинга) и многократно ускоряют перенос ионов.
В результате взаимодействия ионов железа и гидроксильных групп образуется гидроксид железа (II), который быстро окисляется кислородом воздуха до гидратированного оксида железа (III) - Fe₂O₃·nH₂O, известного как ржавчина. Главный разрушительный фактор заключается в том, что объем продуктов коррозии в 6.5 - 8.5 раз превышает объем исходного металла! Разрастаясь в порах, оксидная масса создает колоссальное внутреннее расклинивающее давление (до 250-300 МПа), которое физически вспучивает краску изнутри и отслаивает соседние, еще здоровые слои грунта.
2. Четыре стадии коррозионного поражения кузова
Стадия 1: Поверхностная коррозия (первичный точечный «рыжик»)
Начальная фаза. Возникает на месте свежего скола лакокрасочного покрытия от прилетевшего гравия или глубокой царапины до металла. Окислительный процесс затрагивает лишь самые верхние микроны кристаллической решетки стали (глубина поражения до 0.05 мм). Металл сохраняет 100% своей конструкционной жесткости и толщины, вокруг скола краска держится плотно.
Методика устранения: Местная абразивная зачистка до кристально чистого белого металла, обработка эпоксидным или фосфатирующим грунтом и точечная локальная покраска методом перехода. Затрагивается площадь в несколько квадратных сантиметров.
Стадия 2: Питтинговая (язвенная) коррозия
Если скол остался незащищенным на 3-6 месяцев осенне-зимнего периода, процесс переходит вглубь. Ионы хлора концентрируются на дне микронеровностей, формируя глубокие узкие каверны (кратеры) глубиной от 0.15 до 0.4 мм. Визуально это проявляется как вздувшийся «пузырек» краски с коричневым ободком.
Скрытая опасность: Дно язвы заполнено микропористым черным магнетитом (Fe3O4). Обычная механическая зачистка наждачной бумагой срезает лишь верхушку кратера, оставляя активные очаги на дне. Попытка нанести шпатлевку поверх таких пор обречена на провал: через 2-3 месяца влага и кислород, запертые в порах, приведут к повторному вспучиванию еще большего участка. На этой стадии необходима абразивоструйная (пескоструйная) обработка оксидом алюминия под высоким давлением для полного выбивания окислов со дна пор.
Стадия 3: Подпленочная и расслаивающаяся коррозия
Процесс распространяется латерально под слоем внешне целой краски. Ржавчина прокладывает микроканалы на расстояние 30-80 мм вокруг видимого дефекта. Металл подвергается межкристаллитной деградации: прочность листовой стали падает на 50-70%, при сильном нажатии пальцем металл проминается с характерным сухим хрустом. Особенно массово эта стадия поражает нижние кромки дверей, внутренние отбортовки арок и места прилегания пластиковых накладок порогов.
Методика устранения: Локальный ремонт уже невозможен. Требуется масштабное снятие лакокрасочного покрытия на всей площади детали, глубокое травление, частичное протезирование истонченных участков металлом либо применение высокопрочных оловянных припоев для пайки кузова.
Стадия 4: Сквозная перфорация (дыры и структурная труха)
Терминальная фаза. Стенка металлической панели проржавела насквозь. В порогах полностью сгнивают внутренние перегородки и точки опоры домкрата, колесные арки теряют наружные кромки, в полу появляются сквозные отверстия с доступом влаги в шумоизоляцию салона.
Методика устранения: Никакие химические составы, шпатлевки или стеклоткань здесь абсолютно неприменимы. Спасение кузова возможно исключительно хирургическим путем: полная срезка пораженного сегмента плазморезом или УШМ до живого монолитного металла, изготовление ремонтной вставки из листовой стали толщиной 1.0-1.5 мм (или использование заводского ремкомплекта), подгонка и сплошная вварка полуавтоматом в среде углекислоты и аргона с последующей двусторонней антикоррозийной обработкой швов.
3. Финансовые последствия промедления: геометрическая прогрессия затрат
Экономическая цена откладывания ремонта поражает воображение своей диспропорцией:
- Ремонт на стадии 1: Устранение точечного скола требует минимальных затрат расходных материалов и времени (1-2 дня работы мастера).
- Ремонт на стадии 4: Запущенная сквозная коррозия порогов требует покупки ремкомплектов (наружная панель, усилитель, соединитель), масштабной разборки салона автомобиля (снятие сидений, поднятие напольного ковролина во избежание воспламенения от сварочных искр), ювелирной подгонки зазоров дверей, многочасовых сварочных работ, шпатлевания, нанесения шовных герметиков, антигравия и полной двухсторонней покраски. Трудоемкость и итоговая смета возрастают в 6-10 раз!
- Катастрофическая потеря рыночной ликвидности: Автомобиль с «бахромой» на арках и вздутыми порогами мгновенно попадает в категорию аварийного или утилизационного фонда. При попытке продажи на вторичном рынке покупатели требуют дисконт от 25% до 40% от средней рыночной цены, а официальные трейд-ин дилеры зачастую вовсе отказываются принимать такие автомобили на баланс.
4. Прямая угроза жизни и пассивной безопасности при ДТП
Наиболее трагический аспект игнорирования коррозии лежит вне плоскости денег - это безопасность людей, находящихся внутри автомобиля.
Современный несущий кузов спроектирован компьютерными симуляторами как пространственная капсула безопасности (клетка салона) с программируемыми зонами смятия спереди и сзади. Пороги кузова являются главными продольными силовыми балками нижней части клетки. Они воспринимают на себя основные нагрузки при скручивании кузова в поворотах и при боковых ударах:
- Боковой удар (столкновение на перекрестке или удар о столб): Если силовой порог и основание центральной стойки изъедены внутренней подпленочной ржавчиной, расчетная жесткость узла снижается в 3-5 раз. Вместо запланированного гашения кинетической энергии деформацией наружной обшивки центральная стойка ломается и глубоко внедряется в салон, нанося несовместимые с жизнью травмы грудной клетки, таза и позвоночника водителю или пассажиру.
- Фронтальный удар: Сгнившие точки соединения порогов с щитом моторного отсека и передними лонжеронами приводят к тому, что двигатель и колесо при ударе не уходят под днище, а вдавливаются в салон, нанося критические переломы ног водителя.
- Обрушение на домкрате: Прогнивший поддомкратник проминается внутрь кузова при сезонной замене колес. Падение поднятого автомобиля может привести к тяжелейшим травмам человека, находящегося рядом с машиной.
Своевременный визит в кузовную мастерскую при первых признаках коррозии - это не вопрос блеска, а прямая гарантия сохранения расчетной пассивной безопасности вашего автомобиля.
Как вернуть автомобилю заводской блеск: законы оптического отражения, технологии многошаговой полировки и долговременная консервация
Визуальное восприятие автомобиля человеком на 90% формируется качеством оптического отражения света от его наружных поверхностей. Глубокий, насыщенный цвет, кристальная прозрачность оптики фар и четкие, неискаженные зеркальные отражения создают ощущение нового, ухоженного и дорогого транспортного средства. Однако даже при самом бережном обращении уже через 2-3 года ежедневных поездок любой автомобиль теряет до 40-60% первоначального глянца.
Возврат автомобилю первозданного блеска - это строго научный процесс, объединяющий законы волновой оптики, трибологии (науки о трении и износе) и прецизионной абразивной микрообработки полимеров.
1. Оптическая физика блеска: почему лакокрасочное покрытие тускнеет?
По закону зеркального отражения угол падения светового луча строго равен углу его отражения. Если поверхность прозрачного акрил-уретанового лака идеально гладкая и плоская в масштабе длины волны видимого света (380-780 нм), пучок параллельных фотонов отражается когерентно. Человеческий глаз фиксирует так называемый зеркальный блеск (Specular Gloss): окружающие предметы отражаются резко и контрастно, а свет свободно проникает сквозь лак к пигментной базе и возвращается обратно, раскрывая глубину цвета металлика или перламутра.
В процессе эксплуатации плоская поверхность лака деградирует под влиянием нескольких факторов:
- Формирование диффузного микрорельефа (риска и «паутинка»): Эксплуатационные царапины глубиной от 0.5 до 3 мкм, оставляемые песчинками на мойках, ветками кустарников и щетками для снега, представляют собой хаотичную сетку V-образных микроборозд. Грани этих борозд работают как микропризмы: падающий свет преломляется и рассеивается во всех направлениях (диффузное рассеяние). Глаз воспринимает такое рассеяние как белесый мутный налет («паутинку»), маскирующий истинный цвет автомобиля.
- Появление голограмм (Holograms / Buffer Trails): Тончайшие спиралевидные бороздки глубиной менее 0.3 мкм, возникающие в результате неквалифицированной полировки роторной машинкой на высоких оборотах с перегревом лака. Под прямым солнечным светом или точечным фонарем они создают иллюзию переливающихся трехмерных голографических кругов.
- Химическое окисление и деструкция верхнего микрослоя: Под совместным воздействием кислорода, солей и жесткого ультрафиолета верхние 1-2 мкм лака деструктируют, теряя эластичность и оптическую прозрачность. Лак приобретает желтоватый или серый оттенок.
- Водный камень (Water Spots) и кальцинация: Капли водопроводной или дождевой воды, высыхая на раскаленном солнце кузове, оставляют микрокристаллы солей жесткости (кальция и магния). При нагреве эти соли химически протравливают кратеры в лаке, создавая микроскопические лунные кратеры, искажающие отражение.
2. Классификация методов полировки кузова автомобиля
В современной детейлинг-индустрии технологии полировки строго дифференцируются по степени инвазивности (глубине воздействия на слой лака):
А. Финишная безабразивная (антиголограммная) полировка
Применяется для новых автомобилей (возрастом до 1-1.5 лет) или кузовов после недавнего качественного перекраса. Выполняется эксцентриковыми (орбитальными) машинками с ходом эксцентрика 15-21 мм, ультрамягкими поролоновыми кругами открытоячеистой структуры и безабразивными финишными полиролями. Слой лака не срезается (убыль толщины менее 0.3-0.5 мкм). Процедура удаляет окисления, статический налет и устраняет легкую сетку затиров, доводя коэффициент блеска до максимума (95-98 GU по шкале глоссметра).
Б. Восстановительная абразивная многошаговая полировка
Фундаментальная реконструкция ЛКП, позволяющая устранить до 90-95% эксплуатационных повреждений кузова. Выполняется по строго выверенной трехшаговой системе:
- Шаг 1: Грубый режущий этап (Cutting): Используются жесткие термостойкие поролоновые, микрофибровые или натуральные шерстяные круги (Foamed Wool) и высокоабразивные пасты на основе микронизированного оксида алюминия с самозатачивающимся зерном. На этом этапе мастер срезает поверхностный слой лака на глубину 2-4 мкм ровно до уровня дна основной массы эксплуатационных царапин.
- Шаг 2: Среднеабразивный шаг (Medium / Polishing): Замена полировального круга на среднежесткий оранжевый или желтый поролон и переход на пасту промежуточной градации. Задача шага - полностью спилить крупную матовую риску, оставленную тяжелым режущим абразивом первого этапа, и вернуть лаку базовую прозрачность.
- Шаг 3: Антиголограммный финиш (Finishing): Эксцентриковая машинка с мягким черным поролоном и финишной эмульсией удаляет субмикронные следы полировки, исключая появление любых голограмм под ярким солнцем и обеспечивая эффект мокрого зеркала.
3. Восстановление прозрачности автомобильной оптики (полировка фар)
Рассеиватели фар современных автомобилей изготавливаются из термопластичного поликарбоната. Этот материал обладает высокой ударопрочностью, но чрезвычайно мягок и мгновенно желтеет под действием ультрафиолетовых лучей. С завода на фары наносится защитный UV-лак толщиной 10-15 мкм. Через 3-5 лет пескоструйная взвесь с дороги пробивает этот слой, пластик мутнеет и желтеет, а светопропускание оптики падает на 40-70%, что превращает ночную поездку в прямую угрозу безопасности.
Технологически правильное восстановление фар включает:
- Оклейку сопряженных кромок капота, крыльев и бампера защитным малярным скотчем в 2-3 слоя.
- Мокрую послойную шлифовку поликарбоната абразивными кругами с понижением градации: P1000 → P1500 → P2000 → P2500 → P3000. Цель - полное удаление деструктированного пожелтевшего слоя и кратеров от камней.
- Абразивную полировку фар ротационной машинкой со специальной пастой для твердых пластиков до состояния абсолютной оптической прозрачности.
- Обязательная финишная консервация: Очищенный голый поликарбонат без защиты пожелтеет и растрескается за 60-90 дней. Поэтому сразу после полировки фара бронируется оптически прозрачной полиуретановой пленкой (PPF) толщиной 180-200 мкм с собственным лаковым слоем (Top Coat) либо покрывается специальным поликарбонатным 2K UV-лаком.
4. Методы финишной консервации и защита достигнутого глянца
Свежеотполированный лак представляет собой идеально гладкую, но незащищенную полимерную поверхность с открытыми порами. Если оставить кузов без консервации, агрессивная окружающая среда вернет автомобиль в исходное матовое состояние уже через 3-4 месяца. Для долгосрочной фиксации зеркального блеска используются современные защитные технологии:
- Натуральные карнаубские воски: Экстракт пальмового воска карнауба создает непревзойденный теплый оптический блеск («эффект карамели») и маскирует легкие остаточные микродефекты. Срок службы ограничен 1-2 месяцами (5-8 моек).
- Синтетические полимерные силанты (Sealants): Составы на основе фторполимеров и модифицированного силикона. Формируют гладкую гидрофобную пленку, устойчивую к щелочам шампуней, сохраняющую свои свойства на протяжении 4-6 месяцев.
- Кварцево-керамические покрытия (Ceramic / Quartz на базе SiO2 и TiO2): Профессиональный стандарт защиты. Наночастицы диоксида кремния при полимеризации вступают в химическую реакцию с лаком, образуя твердый прозрачный панцирь толщиной 1-2 мкм и твердостью до 9H. Керамика обеспечивает высочайший гидрофобный угол (свыше 110-115 градусов), антистатический эффект (меньше пыли на кузове), защиту от ультрафиолетового выгорания и устойчивость к агрессивным дорожным реагентам на срок от 12 до 24 месяцев.
- Антигравийные полиуретановые пленки (PPF): Максимальный уровень физической защиты ударных зон (капот, бампер, фары, стойки). Эластичная пленка толщиной 190-215 мкм полностью гасит энергию летящего гравия, а царапины на верхнем Top Coat слое затягиваются сами при нагреве на солнце или от теплой воды.